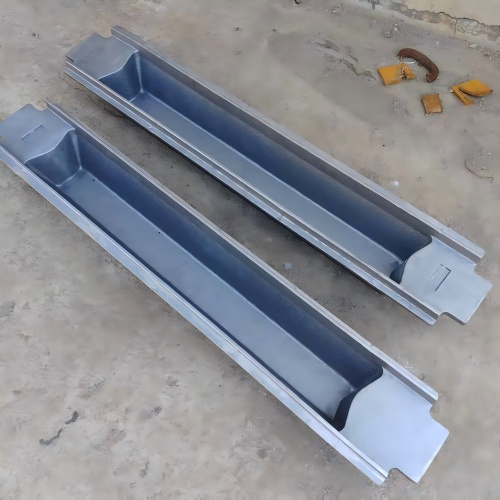
产品概述
铝锭模是铝冶炼行业中用于将铝液浇铸成标准形状铝锭的关键铸铁工装。主要材质为灰铸铁(HT200、HT250)、球墨铸铁(QT400-15、QT500-7),部分情况下采用铸钢或蠕墨铸铁。锭模通过其内腔使铝液成型,并利用高导热性促进快速凝固。
每次浇铸前,必须喷涂石墨类或类似的脱模涂料以防止粘模。锭模在自动化浇铸线上运行,循环进行浇注、冷却和倾转脱模。锭模设计用于承受极端的温度循环,容易出现热疲劳裂纹,其性能直接影响铝锭质量和生产效率。
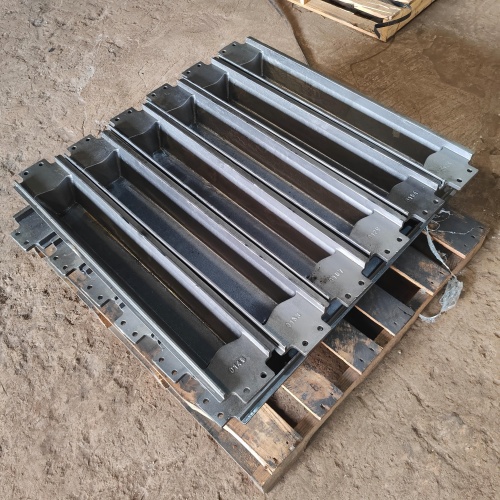
铝锭模技术参数与规格
| 参数类别 | 具体参数 | 说明与标准值 | 备注 |
|---|---|---|---|
| 锭坯规格 | 标准重量 | 6kg、8kg、10kg、20kg、22.5kg、25kg | 最常见的标准重量,可定制 |
| 锭坯形状 | 截锥体(梯形) | 标准设计,便于稳定堆叠和高效脱模 | |
| 上表面(长×宽) | 例如 172mm × 73mm | 尺寸随重量变化,示例为20kg铝锭 | |
| 下表面(长×宽) | 例如 184mm × 85mm | 大于上表面以提供脱模斜度 | |
| 高度/深度 | 例如 85mm | 决定铝锭厚度 | |
| 模腔设计 | 模腔数量 | 单腔、双腔并列、四腔并列等 | 根据铸造机配置和产量要求设计 |
| 脱模斜度 | 每侧1.5°-3.0° | 确保铝锭顺利无损脱模的关键参数 | |
| 底孔(排气孔) | Ø3-5mm | 用于排水和浇注时初期排气 | |
| 圆角半径 | R5-R10mm | 减少应力集中,防止开裂 | |
| 结构设计 | 锭模主体材质 | 灰铸铁(HT200)、球墨铸铁(QT450-10)、铸钢(ZG230-450) | 灰铸铁为标准选择;球墨铸铁/铸钢寿命和韧性更优 |
| 壁厚 | 15-25mm | 平衡结构强度、热量管理和材料成本 | |
| 散热筋 | 底部设置 | 对快速散热至关重要,高度、厚度和数量经过散热效率优化 | |
| 吊耳/吊环 | 两端一体铸出 | 用于安全吊运和安装到铸造链上 | |
| 浇注系统(多腔) | 浇口盆 | 中央或端部设置 | 铝液的主要入口 |
| 主横浇道 | 低湍流设计 | 将金属液从浇口盆引导至各模腔 | |
| 内浇口 | 受控截面积 | 连接横浇道与模腔,确保平稳充型 | |
| 性能与质量 | 预期使用寿命 | 灰铸铁:8000-15000次浇铸 | 高度取决于材质、操作温度和保养 |
| 球墨铸铁/铸钢:20000-40000+次浇铸 | |||
| 表面光洁度 | 机加工/打磨内腔表面 | 减少粘模,保证铝锭表面光洁 | |
| 表面处理 | 可选:渗铝、防粘涂层 | 显著提升脱模性能,延长锭模寿命 | |
| 操作参数 | 预热温度 | 150-200°C | 浇铸前必须预热,防止热冲击并改善金属流动性 |
| 脱模剂 | 石墨基或水基 | 必须均匀喷涂,便于脱模并保护锭模表面 | |
| 主要冷却方式 | 强制风冷(散热筋) | 最标准和可控的方式,也可采用水雾冷却 |
备注:
- 定制化:所有参数均可根据您的铸造机、生产线布局和锭坯规格要求定制。
- 兼容性:请提供您的机器型号和所需锭坯重量,以便进行精确的尺寸工程设计。
- 质量保证:我们的锭模按照国际标准制造,确保尺寸精度、耐用性和高生产效率。
我们随时准备根据您的具体参数需求提供详细报价,欢迎随时联系我们进一步沟通。
其他锭模型号
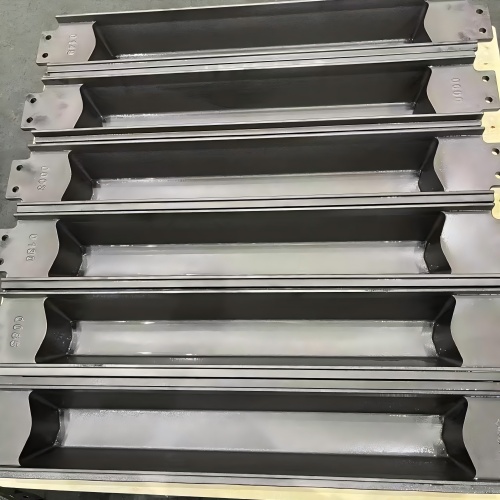
锭模(型号2)
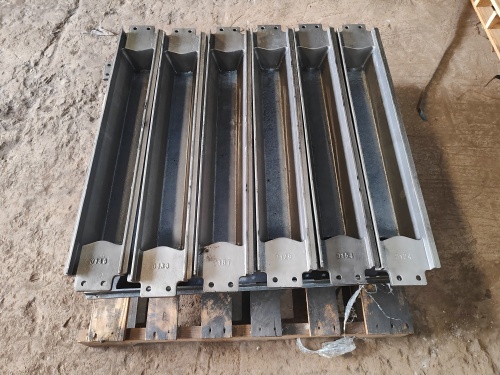
锭模(型号3)